编带187端子作为一种常见的电气连接器,广泛应用于电子设备、工业控制、汽车电子以及家用电器等多个领域,其核心功能在于实现电路的快速、可靠连接,确保电流与信号的顺畅传输。
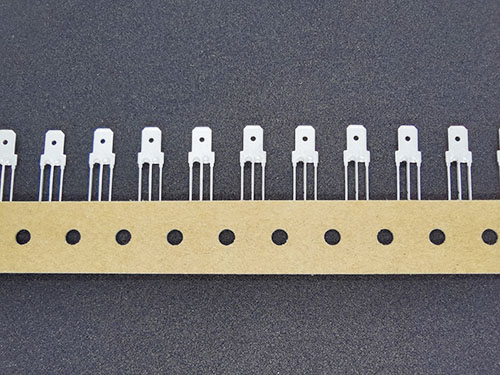
下面就来看一看编带187端子有哪些配套工艺?
一、来料与储存工艺
1. **防潮密封保存**
编带端子镀锡层遇潮湿、手汗容易氧化,整卷保持原包装密封;拆卷后未用完要重新密封。仓库避免高温高湿,远离腐蚀性气体。
2. **禁止损伤载带**
不得摔砸、挤压端子卷;载带(塑料编带)撕裂、定位孔变形,会造成端子机卡料、送料偏移、压接偏位。
3. 领料时检查:端子无翘曲、变形、镀层发黑氧化;同一批次确认:公 / 母、直式 / 旗型、带锁 / 无锁、适配插片厚度(0.5/0.8mm)。
二、设备与模具工艺要求
1. 必须使用**187(4.8)端子专用压接模具**,模具与端子规格一一对应;禁止用其他型号模具代用。
2. 定期点检模具:刀口磨损、崩口、压接型腔磨损会造成压接变形、毛刺、导体切断;磨损及时修模或更换。
3. 端子送料轨道适配编带形式:直编带用直送轨道;旗型横编带使用横向送料轨道;调整送料爪行程,保证每一颗端子定位精准,不歪、不翘。
4. 设备定期维护:送料机构清洁,去除金属碎屑;防止碎屑卡滞导致频繁卡料。
三、线材剥线工艺
1. 剥线长度严格匹配端子压接筒;剥线过长:铜丝外露,存在短路风险;剥线过短:导体压接不到位,接触不良发热。
2. 剥线口切口整齐,**不能切断铜丝**;多股铜线不允许散丝、飞丝。
3. 线材铜导体不能有油污、氧化发黑;油污会造成压接界面接触电阻变大。
4. 线径必须在端子适配线规范围:禁止大端子压细线、小端子压粗线。
四、压接工艺
端子有两个压接区域:**导体压接区(压铜线)、绝缘压接区(夹持外皮,应力释放)**
1. 压接高度调试:按端子规格书设定压接高度,不能凭感觉;压接过紧会切断铜丝;过松拉力不足、接触电阻大。
2. 压接形态合格标准
- 导体:所有铜丝被压接翼完整包裹,无飞丝外翘;
- 绝缘压接翼抱住线材外皮,**严禁压破绝缘皮**;起到抗弯折保护,防止线材根部折断;
- 压接部位无尖锐毛刺。
3. 首件确认制度:换端子批次、换模具、调机后,必须做**外观检查 + 拉力测试**,合格后才可以批量生产。
参考拉力:0.5mm²≥60N;1.5mm²≥100N。
4. 生产过程抽检:每小时抽测外观 + 拉力;出现压接不良品隔离标识,不可流入下工序。
5. 编带端子生产时,注意:端子不能被送料机构刮伤簧片;母端锁扣结构不能被模具磕碰变形。
五、装配与插接工艺
1. **公母配对厚度必须一致**:0.8mm 公插片配 0.8mm 母端子;0.5mm 配 0.5mm。
> 错配会导致母端簧片被撑开长久变形,接触电阻升高、发热。
2. 带锁扣 187 端子:插到位听到 “咔哒” 锁止声;拔取时**先按住锁扣再拔线,禁止硬拽线材**,否则锁扣断裂、端子松脱。
3. 振动设备、电机线束,优选磷青铜带锁扣端子;普通无锁端子不适合强振动工况。
4. 配套绝缘护套:装配护套时,端子要完全推入护套孔位,到位不后退;禁止端子半插(虚插)。
5. 避免端子受侧向外力弯折,母端簧片变形直接造成接触不良。
六、成品线束防护与仓储
1. 压接完成后避免用手直接触碰端子电镀接触面,手汗造成氧化。
2. 线束堆放不要挤压端子插接部位,防止母端簧片受压张开。
3. 成品线束防潮存放,高湿环境避免长期裸置,防止镀锡氧化。




